- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
PS lakštų ekstruzijos linija: dažnos gamybos problemos ir praktiniai stabilios lakštų kokybės sprendimai
Polistireno (PS) lakštų ekstruzijos linijosyra plačiai naudojami plastiko perdirbimo pramonėje, tačiau faktinėje gamyboje kiekvienas etapas – nuo žaliavos paruošimo iki vyniojimo – gali sukelti problemų, turinčių įtakos kokybei ir efektyvumui. Šiame straipsnyje nagrinėjami dažni gedimai, pagrindinės jų priežastys ir praktinės atsakomosios priemonės, pagrįstos pagrindinės veiklos patirtimi, padedančios gamybos komandoms greitai diagnozuoti problemas ir efektyviai optimizuoti procesus.
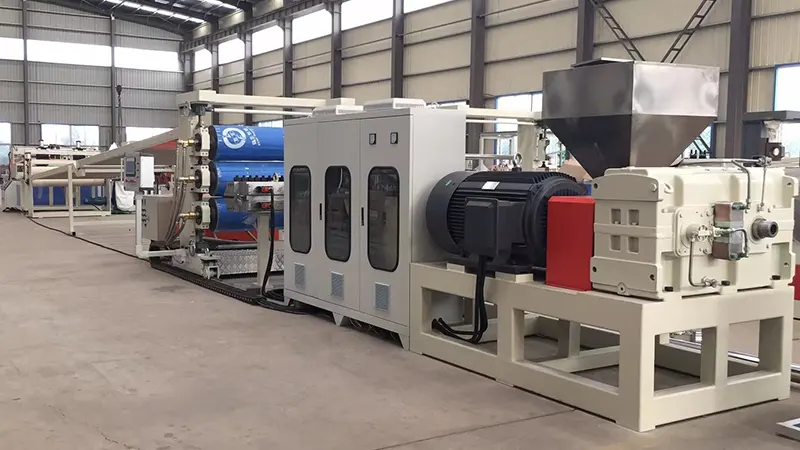
1. Žaliavos paruošimas: praktiniai svarstymai
1 problema: Sidabriniai dryžiai arba burbuliukai ant lapo paviršiaus
Tai klasikinis per didelės drėgmės ženklas. PS yra šiek tiek higroskopiškas; net nedideli drėgmės kiekiai išgaruos lydymosi temperatūroje, sukeldami sidabro dėmes ant paviršiaus arba vidinius burbuliukus gatavame lape.
Sprendimai:
-
Įsitikinkite, kad džiovinimo sistema veikia tinkamai. Rekomenduojamos džiovinimo sąlygos: 75–80°C 2–3 valandas.
-
Paleidę iš naujo po išjungimo, išvalykite pirmąją lydalo dalį, kad drėgme užterštos medžiagos nepatektų į štampą.
-
Drėgnu metų laiku pailginkite džiovinimo laiką ir reguliariai stebėkite drėgmės kiekį. Tikslinis drėgmės lygis turi būti mažesnis nei 0,05%.
2 problema: pablogėjusios mechaninės savybės dėl pernelyg didelio šlifavimo
Kraštų apdailos ir laužo naudojimas yra efektyvi sąnaudų taupymo priemonė, tačiau per kiekvieną apdorojimo ciklą pakartotinis šlifavimas termiškai degraduoja, todėl grandinė nutrūksta. Dėl to susidaro trapūs lakštai, kurių atsparumas smūgiams sumažėja.
Sprendimai:
-
Išlaikykite 15–25 % šlifavimo kiekį, koreguodami pagal produkto reikalavimus. Jei norite labai skaidrių lakštų, dar labiau sumažinkite proporciją arba visiškai venkite šlifavimo.
-
Prieš naudodami išdžiovinkite ir nuvalykite dulkes, kad išvengtumėte užteršimo.
-
Apsvarstykite galimybę pridėti smūgio modifikatorių, kad kompensuotumėte kietumo praradimą, atsiradusį dėl pakartotinio šlifavimo.
2. Išspaudimo skyrius: bendrosios problemos ir koregavimai
3 problema: išvesties svyravimai, dėl kurių susidaro netolygus lakšto storis
Tai dažna ekstruzijos sistemos problema, dažniausiai susijusi su nestabiliu sraigto greičiu, nenuosekliu padavimu arba svyruojančia statinės temperatūra.
Trikčių šalinimo veiksmai:
-
Patikrinkite, ar tiekimo bunkeryje nėra „tiltų“ (medžiaga kabo aukštyn ir neteka žemyn). Įdiekite tilto pertraukiklį arba, jei reikia, perjunkite į priverstinį maitinimą.
-
Patikrinkite temperatūros nustatymus išilgai ekstruderio statinės. Perkaitimas tiekimo zonoje gali sukelti priešlaikinį tirpimą ir nepastovų tiekimą.
-
Tarp ekstruderio ir matricos sumontuokite lydalo siurblį. Jis efektyviai izoliuoja sraigtinio pulsavimo slėgio svyravimus, užtikrindamas pastovų įleidimo slėgį – tai viena efektyviausių investicijų į storio tikslumą.
4 problema: lydalo irimas ir pageltimas dėl per didelės temperatūros
PS turi palyginti siaurą apdorojimo langą. Aukštesnėje nei 240 °C temperatūroje šiluminis skilimas tampa reikšmingas, pasireiškiantis pageltusiu lydalu ir sumažėjusiu skaidrumu.
Sprendimai:
-
Nustatykite statinės temperatūrą laipsnišku gradientu nuo tiekimo zonos iki dozavimo zonos, o maksimali temperatūra yra 220–230 °C.
-
Patikrinkite sraigto greitį – per didelė šlytis dėl didelio apsisukimų dažnio sukuria nepageidaujamą trinties šilumą.
-
Sustojus ilgiau nei 15 minučių, sumažinkite statinės temperatūrą arba išvalykite lydalą, kad medžiaga nenusėstų ir nesuirtų.
3. Štampo ir kalendoriaus valdymas: pagrindiniai dalykai
5 problema: reikšmingas skersinio storio pokytis
Paprastai tai atsiranda dėl netinkamo štampavimo tarpo sureguliavimo arba netolygaus lydymosi temperatūros pasiskirstymo per štampo plotį.
Sprendimai:
-
Sureguliuokite štampavimo lūpų tarpus pagal tikslinį storį. Įprastas kompensavimo principas yra nustatyti, kad centras būtų šiek tiek plonesnis už kraštus, kad būtų kompensuotas krašto susitraukimas.
-
Patikrinkite, ar visos kaitinimo juostos veikia vienodai. Dėl netolygios štampavimo temperatūros susidaro nenuoseklūs lydalo srautai.
-
Platiems lakštams prieš štampą sumontuokite statinį maišytuvą, kad lydymosi temperatūra būtų vienoda visame plotyje.
6 problema: medžiaga prilipo prie kalendoriaus ritinėlių arba ritinėlių žymės ant lapo
Šie defektai tiesiogiai veikia paviršiaus kokybę ir yra nepriimtini naudojant skaidrius lakštus.
Trikčių šalinimo instrukcijos:
-
Patikrinkite, ar kalendoriaus ritinėlių paviršiuose nėra įbrėžimų, duobių ar likučių. Įprastą poliravimą ir valymą atlikite naudodami tam skirtus ritinėlių valiklius.
-
Atsargiai valdykite trijų ritinėlių temperatūrą: paprastai viršutinis ritinys yra šiek tiek karštesnis nei vidurinis, o apatinis ritinys yra vėsiausias. Tikslūs nustatymai priklauso nuo lakšto storio ir linijos greičio.
-
Jei naudojate atpalaiduojančią medžiagą arba antiblokavimo dangą, užtikrinkite vienodą naudojimą. Pernelyg didelis naudojimas gali sukelti miglotą arba sumažinti paviršiaus blizgesį.
4. Putplasčio PS lapas: specifiniai iššūkiai
7 problema: grubi arba netolygi ląstelių struktūra
Putplasčio PS lakštų ląstelių smulkumas ir vienodumas yra svarbiausi našumo rodikliai. Šiurkščios arba nelygios ląstelės žymiai sumažina mechaninį stiprumą ir šilumos izoliacijos savybes.
Pagrindiniai kontrolės taškai:
-
Branduolinės medžiagos (talko) dispersija yra svarbiausia. Naudokite itin smulkų talką (dalelių dydis mažesnis nei 5 μm) ir užtikrinkite kruopštų sumaišymą mišinio metu.
-
Temperatūros kontrolė antriniame ekstruderyje (aušinimo stadijoje) yra vienintelis svarbiausias putų kokybės veiksnys. Temperatūros svyravimai turi būti ne didesni kaip ±1°C.
-
Patikrinkite pūtimo agento įpurškimo stabilumą; slėgio svyravimai įpurškimo sistemoje tiesiogiai veikia ląstelių dydžio pasiskirstymą.
8 problema: per didelis putplasčio lakštų susitraukimas
Dėl per didelio susitraukimo atsiranda matmenų neatitikimas, ypač pastebimas atliekant termoformavimo operacijas pasroviui.
Sprendimai:
-
Sureguliuokite išvežimo greitį ir išpūtimo koeficientą (BUR). Tinkami tempimo santykiai skatina ląstelių orientaciją, o tai sumažina susitraukimą.
-
Šiek tiek padidinkite branduolio formavimo agento dozę – smulkesnės ląstelių struktūros prisideda prie geresnio matmenų stabilumo.
-
Laikykite vidutinį apvijos įtempimą. Per didelis įtempimas gali sukelti valkšnumo susitraukimą, kai lakštą veikia ritinys.
5. Kasdienė priežiūra ir gamybos optimizavimas
Įprastos priežiūros kontrolinis sąrašas:
-
Pakeiskite ekrano paketus, atsižvelgdami į priešslėgio padidėjimą, o ne tik tada, kai slėgis tampa itin didelis. Siekiant nuoseklumo, nustatykite fiksuotą pakeitimo grafiką.
-
Periodiškai traukite varžtą ir patikrinkite, ar cilindras nesusidėvėjęs. Susidėvėję varžtai žymiai sumažina plastifikavimo pajėgumą ir išvesties kokybę.
-
Kalendoriaus ritininiai guoliai ir pavaros grandinės dažnai yra nepastebimi nusidėvėjimo taškai. Reguliariai sutepkite ir patikrinkite riedėjimo lygiagretumą.
Energijos vartojimo efektyvumo patarimai:
-
Žemesnės statinės temperatūros nustatymo taškai, kai tik leidžia plastifikavimo kokybė. Kas 5°C sumažinimas gali sutaupyti maždaug 3–5 % energijos.
-
Izoliuokite ekstruderio statines, kad sumažintumėte šilumos nuostolius į aplinką.
-
Kraštų apdailą šlifuokite internetu, kur tik įmanoma, kad nešildytumėte atšaldyto laužo.
Stabilus aPS lakštų ekstruzijos linijapriklauso nuo tikslaus įrangos būklės stebėjimo ir nuolatinio proceso optimizavimo. Praktiškai dauguma kokybės problemų kyla ne dėl įrangos defektų, o dėl eksploatacinių detalių ir aplinkos pokyčių. Gamybos komandos raginamos tvarkyti išsamius proceso parametrų žurnalus, kiekvieną koregavimą susiejant su gaunama produkto kokybe. Laikui bėgant tai tampa vertingiausiu, konkrečiai gamyklai skirtu informaciniu vadovu – daug naudingesniu nei bet koks bendras naudojimo vadovas.